
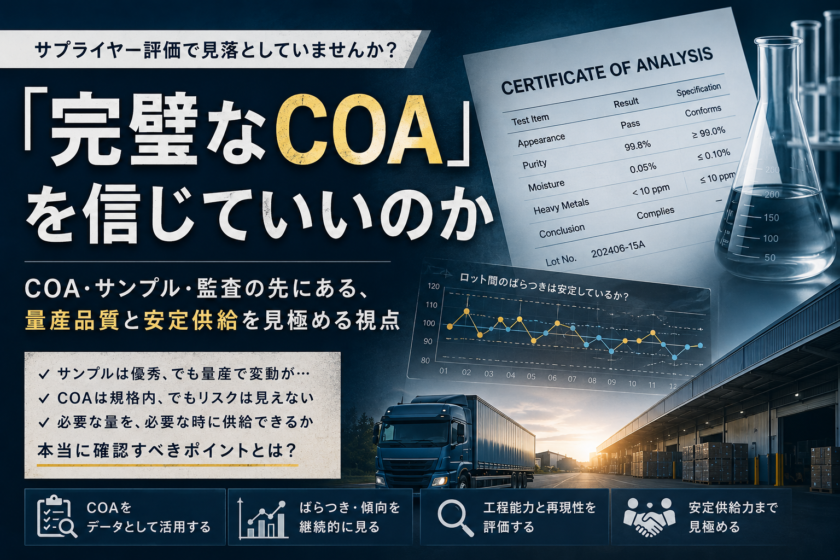
新しい原材料や部品を採用するとき、サプライヤーから提出されたサンプルは申し分なく、COAの数値もすべて規格内。監査資料も整っている。それでも、量産が始まってしばらくすると、品質のばらつきや納期遅延、ロット間差が見えてくる――。
製造業では珍しくない問題です。
では、最初の評価が間違っていたのでしょうか。
必ずしもそうではありません。
問題は、「良いサンプルを作れること」と「同じ品質の製品を継続的に供給できること」は、別の能力だという点にあります。
サプライヤー評価で本当に確認すべきものは何なのか。COA、サンプル、分析、工程管理、量産能力、そして安定供給まで視野を広げて考えます。
UNDERSTANDING COA
1.そもそもCOAとは何を証明しているのか
まずCOAという言葉から整理します。
COAはCertificate of Analysisの略で、日本語では一般に「分析証明書」「試験成績書」などと呼ばれます。
原材料や化学品などでは、純度、水分、組成、物性などについて、その製品やロットの試験結果が記載されています。
購買側から見れば非常に重要な資料です。
例えば要求規格が「純度99.5%以上」で、COAに99.8%と記載されていれば、少なくともその試験結果では要求値を満たしています。
しかし、ここで一つ区別しておく必要があります。
KEY POINT
COAが示しているのは基本的に「測定された結果」であり、将来の量産品質そのものを保証するものではありません。
その数値が正確かという問題もありますが、それ以前に、
「次のロットでも同じ品質になるのか」
「半年後にも同じ品質を維持できるのか」
という問いには、COA一枚だけでは答えられません。
FROM SAMPLE TO PRODUCTION
2.なぜ最初のサンプルは良いのに、量産すると問題が起きるのか
新規サプライヤーの採用では、通常、サンプル評価を行います。
届いたサンプルを研究開発部門や品質部門で確認し、必要に応じて分析し、要求仕様を満たしていれば採用候補になります。
これは合理的な方法です。
しかし、サンプル評価には構造的な限界があります。
サンプルは「ある時点の製品」を評価しているからです。
量産では状況が変わります。
原材料のロットが変わる。製造設備が変わる。作業者が変わる。製造量が増える。季節によって温湿度が変わる。設備が摩耗する。原料の調達先が変わることもあります。
つまり、量産品質とは一つの数値ではなく、
ELEMENTS OF STABLE QUALITY
によって継続的に作られる結果です。
最初に受け取ったサンプルが優秀だったことは重要です。しかし、それだけでは、その品質を継続して再現できる工程能力まで確認したことにはなりません。
REPRESENTATIVE SAMPLE
3.「パーフェクトサンプル」を疑うということではない
ここで誤解してはいけない点があります。
良すぎるサンプルやCOAを見たときに、
「サプライヤーが特別に良いものだけを選んで送ったのではないか」
と考えることはできます。
実際、評価用サンプルと量産品の代表性は確認すべきポイントです。
しかし、最初からサプライヤーを疑うことが本質ではありません。
むしろ重要なのは、
THE QUESTION
このサンプルは、この会社の通常の量産能力をどの程度代表しているのか。
という問いです。
サンプルが優秀でも、その品質を安定して生産できる工程が存在すれば問題ありません。
逆に、提出されたサンプルが偶然良かったとしても、量産工程のばらつきが大きければ、長期的な品質リスクは残ります。
見るべきなのは「サンプルの良し悪し」だけではなく、そのサンプルを生み出した工程の再現性なのです。
PRODUCTION CAPABILITY
4.自動車業界では「量産できるか」まで見る
この考え方が制度化されている代表例が自動車産業です。
AIAG(Automotive Industry Action Group)は、自動車メーカーやサプライヤーなどが参加する業界団体です。
同団体が展開するPPAP(Production Part Approval Process:生産部品承認プロセス)は、単に試作品が図面通りだったかを見るだけの仕組みではありません。
AIAGはPPAPについて、実際の生産稼働と生産速度のもとで、サプライヤーが設計記録や仕様要求を継続的に満たせることを確認するための業界標準と説明しています。
ESSENTIAL IDEA
「作れたか」ではなく、「作り続けられるか」を見る。
これは自動車部品だけに意味のある考え方ではありません。
化学品、電子材料、樹脂、金属材料、包装材、食品原料など、継続的に外部から調達する製品であれば、程度の差はあっても同じ問題が存在します。
もちろん、すべての業界でPPAPを導入すべきだという意味ではありません。
重要なのは、その背景にある考え方です。
FROM PASS/FAIL TO VARIATION
5.COAを見ることから「ばらつきを見ること」へ
では実務では何を見るべきでしょうか。
例えば、ある材料の管理値が100±10だったとします。
サプライヤーAのCOAが、
と推移している。
サプライヤーBは、
と推移している。
どちらもすべて規格内です。
一つ一つのCOAだけを確認すれば、どちらも「合格」です。
しかし、品質管理として見た場合、同じ評価でよいでしょうか。
ここで重要になるのがばらつきです。
ばらつきとは、同じ条件で作っているつもりでも、測定値や製品特性が少しずつ変動することを指します。製造工程では完全に同じものを無限に作ることはできないため、重要なのは「ばらつきがあるか」ではなく、そのばらつきがどの程度で、安定しているかです。
平均値だけでなく、ロット間でどの程度変動しているのか。その変動が安定しているのか。規格限界へ近づく傾向がないかを見る。
AIAGでもSPC(Statistical Process Control:統計的工程管理)を、製造工程の改善に利用する統計的手法として位置付けています。
SPCとは、製造工程から得られるデータを継続的に見ながら、異常な変化や傾向を早めに捉えるための考え方です。単に規格内かどうかを見るだけではなく、工程そのものが安定しているかを確認する点に特徴があります。
DATA ASSET
COAを証明書として保存するだけではなく、品質データとして使う。
一枚のCOAを「合格/不合格」で処理するだけでは見えないものが、時系列でデータを見ることで見えてきます。
INCOMING INSPECTION
6.受入検査を増やせば解決するのか
では、購入側が毎ロット検査すればよいのでしょうか。
一定の効果はあります。
重要原料や重要部品について、自社または第三者試験機関で受入検査を行うことは、品質保証上の有効な手段の一つです。
受入検査とは、サプライヤーから納入された原材料や部品が、自社の要求仕様を満たしているかを受け入れ時点で確認する検査です。
しかし、すべてを毎回検査するのが最適とは限りません。
検査には費用と時間がかかります。
破壊試験なら製品そのものを消費します。分析項目によっては結果が出るまで数日から数週間必要になることもあります。
さらに、検査は基本的に「届いた製品」を確認する行為です。
製造工程そのものを安定させるものではありません。
ISO 9001の監査実務に関するISO・IAFの公開ガイダンスでも、外部提供者について、承認された供給者であることだけでなく、パフォーマンスの監視や要求事項を満たすために必要な活動、さらにリスクに応じた管理を確認する考え方が示されています。
ここでいう外部提供者とは、自社の外から製品やサービス、工程などを提供するサプライヤーや委託先を指します。
検査を増やすことと、サプライヤー管理を強くすることは同義ではありません。
大切なのは、何を毎回確認し、何を定期的に確認し、何をサプライヤーの工程管理に委ねるかを、リスクに応じて設計することです。
その意味で、受入検査はサプライヤー品質管理の一部であって、全体そのものではありません。
STABLE SUPPLY
7.品質だけではない。「安定供給」もサプライヤー能力である
もう一つ見落とされやすいのが供給能力です。
品質が非常に優秀でも、必要な量を必要な時期に供給できなければ、製造業にとって安定したサプライヤーとはいえません。
例えば新規採用時には月1トンだった購入量が、製品の販売拡大によって月10トンになった場合を考えてみます。
サプライヤーは同じ品質を維持したまま、生産量を10倍にできるでしょうか。
✓ 設備能力はあるか。
✓ 重要原料を安定して調達できるか。
✓ 特定の設備や担当者に依存していないか。
✓ 需要が急増した場合の余力はあるか。
✓ 生産拠点で問題が起きた場合、代替手段はあるか。
ここまで来ると、品質管理部門だけの問題ではありません。
購買、研究開発、生産、品質保証、サプライチェーン管理が関係します。
サプライチェーン管理とは、原材料や部品の調達から製造、物流、供給までの流れを継続的に管理する考え方です。
QUALITY + SUPPLY
サプライヤー品質とは、製品品質だけではなく「要求された品質を、必要な量、必要なタイミングで継続的に供給できる能力」として見る必要があります。
FROM POINT TO CONTINUITY
8.サプライヤー評価は「点」から「線」へ
ここまで整理すると、サプライヤー評価の見方が変わります。
従来型の評価では、
サンプル提出
↓
分析
↓
COA確認
↓
監査
↓
採用
という流れになりがちです。
もちろん、これらは必要です。
しかし、採用をゴールにしてしまうと、その後の変化を捉えにくくなります。
重要なのは、
採用前評価
↓
初期量産
↓
通常量産
↓
継続監視
↓
変更管理
という時間軸です。
変更管理とは、原材料、設備、工程、製造拠点、サブサプライヤーなどに変更が生じた場合、その変更が品質へ与える影響を事前または適切な段階で評価・管理する仕組みです。
原材料の変更、製造拠点の変更、工程変更、設備変更などが起きたときに、どの変更を報告対象とするのか。
品質データがどの程度変動したら確認するのか。
不適合が発生していなくても、傾向変化をどの段階で検知するのか。
こうした仕組みまで設計して初めて、サプライヤー評価が「選定」から「管理」へ変わります。
WHAT TIC CAN SEE
9.試験・検査は「合否判定」のためだけにあるのではない
ここでTICの役割を考えてみます。
TICとはTesting(試験)、Inspection(検査)、Certification(認証)の総称です。
製造業では、製品や原材料が要求仕様、規格、法規制などを満たしていることを確認するために、さまざまな試験・検査・認証が利用されています。
しかし、試験結果を「合格だった」「不合格だった」という判定だけに使うのは、得られた情報の一部しか利用していないとも考えられます。
例えば同じ項目を継続的に測定すれば、ロット間の変化が見えます。
複数のサプライヤーを同じ試験条件で比較すれば、単純な規格適合だけでは見えなかった特性差が分かる可能性があります。
また、サプライヤーのCOAと自社または第三者試験機関による測定結果を継続して比較することで、測定値の整合性や傾向を確認することもできます。
ただし、異なる試験機関の数値を単純に比較すればよいわけではありません。
試験方法、前処理、測定装置、検出限界、試料採取方法などが異なれば、結果に差が生じる場合があります。
そのため、比較の目的に応じて試験条件を整理し、何を比較できるデータなのかを確認する必要があります。
FROM TESTING TO MANAGEMENT
試験を「規格適合を証明するためのコスト」としてだけ捉えるのではなく、調達品質やサプライヤー管理を改善するための情報として活用する。
ここに、TICを品質保証だけでなく経営や調達の意思決定へ活用する余地があります。
RISK-BASED DESIGN
10.すべてのサプライヤーを同じように管理する必要はない
一方で、管理を厳しくすればするほど良いというものでもありません。
すべての原材料を毎ロット第三者試験し、すべてのサプライヤーを頻繁に監査すれば、品質リスクを低減できる可能性はあります。
しかし、そのためには大きな費用、人員、時間が必要です。
そこで必要になるのがリスクベースの考え方です。
リスクベースとは、すべてを一律に管理するのではなく、問題が発生した場合の影響や発生可能性などを考慮して、管理の強さや確認方法を変える考え方です。
✓ 製品品質への影響が大きい原材料
✓ 法規制に関係する材料
✓ 代替調達が難しい材料
✓ 過去に品質変動が確認されている材料
✓ サプライヤー変更や工程変更の影響が大きい材料
✓ 供給停止時に事業への影響が大きい材料
こうした対象には、試験頻度、監査、データ監視、変更管理などを厚くする。
一方、品質への影響が限定的で、実績も十分に蓄積されている対象については、管理を合理化する余地があります。
重要なのは「検査を増やすか減らすか」ではなく、どこに品質保証のリソースを配分するかという設計です。
TICNOLOGY JAPAN VIEW
本当に評価すべきなのは「良い製品」ではなく「良い製品を作り続ける能力」
サプライヤー選定では、どうしても目の前にあるものへ意識が向きます。
サンプル、COA、価格、納期、監査結果。いずれも重要です。
しかし、これらの多くは評価時点における情報です。
製造業がサプライヤーから本当に購入しているものは、一回限りの「完璧なサンプル」ではありません。
必要な品質のものを、必要な量、必要な時期に、継続して供給してもらう能力です。
そう考えると、サプライヤー評価の中心も変わります。
「このCOAは規格内か」から、「この工程は安定しているか」へ。
「このサンプルは良いか」から、「この品質を量産で再現できるか」へ。
「この会社から買えるか」から、「この会社から継続して安定調達できるか」へ。
さらに重要なのは、分析、監査、購買、サプライチェーン管理を別々の活動として終わらせないことです。
試験データ、ロット間変動、納入実績、工程変更、不適合情報などを組み合わせれば、サプライヤーの状態をより立体的に捉えることができます。
TICnology Japanでは、これからのTIC活用には、試験や監査を単発の「確認作業」で終わらせず、企業が持つ品質・調達データを意思決定へつなげる視点がより重要になると考えます。
CONCLUSION
まとめ ― 「完璧なCOA」の先を見る
COAは重要です。サンプル評価も重要です。監査も必要です。
問題は、それらをどのように使うかです。
一枚のCOA、一つのサンプル、一度の監査だけでサプライヤーの能力全体を判断することはできません。
本当に確認したいのは、その品質が量産でも再現されるのか。ロットが変わっても安定するのか。生産量が増えても維持できるのか。そして必要な量を継続的に供給できるのか、という点です。
そのためには、COAを「証明書」として保管するだけでなく、時系列の品質データとして見る。必要に応じて第三者試験を利用する。工程能力や変更管理を確認する。さらに供給能力まで含めて評価する。
そして、すべてのサプライヤーに同じ管理を要求するのではなく、自社製品や事業への影響に応じて管理方法を設計する。
サプライヤー評価の目的は、「完璧なサンプルを見つけること」ではありません。
安定した品質を、継続して生み出せる仕組みを見極めることです。
RELATED INSIGHT
関連記事
化学物質規制への対応を、単なる試験や証明書の取得ではなく、材料選定やサプライチェーン管理まで含めて考える視点については、 「REACH制定20年で考える、なぜ私たちはREACH規則を守るのか ― 規制が変えた市場と企業意識」 でも解説しています。
ADVISORY
試験・分析を「実施する」だけでなく、
品質管理の仕組みとして考える
サプライヤー評価では、試験項目を増やせばよいとは限りません。何を確認し、どの頻度で測定し、どのデータを継続的に見るのか。さらに、第三者試験、受入検査、サプライヤー監査、変更管理をどのように組み合わせるのかを設計することが重要です。
TICnology Japanでは、企業内に分散する試験・分析業務や外部委託の状況を整理し、品質、コスト、納期、リスクの観点から分析・試験リソースの最適化を支援しています。
ABOUT THIS ARTICLE
本記事は、2026年8月18日時点で確認できる公開情報、国際規格および業界団体等の公開資料をもとに、サプライヤー品質管理、試験・検査、量産品質および安定供給についてTICnology Japanが独自に整理・分析したものです。
市場構造、品質管理およびTIC活用に関する一部の記述にはTICnology Japanの分析・考察を含みます。本記事は、特定企業、試験機関、製品、サービス、投資または取引を推奨するものではありません。実際の品質管理、サプライヤー評価、試験計画等については、対象製品、法規制、契約条件および各社の品質マネジメントシステムに応じた個別判断が必要です。
SOURCES
主な参考資料
- International Organization for Standardization, ISO 9001:2015 Quality management systems — Requirements
- ISO 9001 Auditing Practices Group, Guidance on External Providers
- Automotive Industry Action Group, Production Part Approval Process (PPAP)
- Automotive Industry Action Group, Statistical Process Control (SPC)
- International Organization for Standardization, ISO/IEC 17025:2017 General requirements for the competence of testing and calibration laboratories
コメント